Torno 20 de agosto de 2026
Torno CNC o torno convencional: cuál conviene para su pieza
La diferencia no es la máquina: es la cantidad y la complejidad de la pieza. Así decidimos en el taller entre torno CNC y torno convencional.
Torno
· Maquinados López
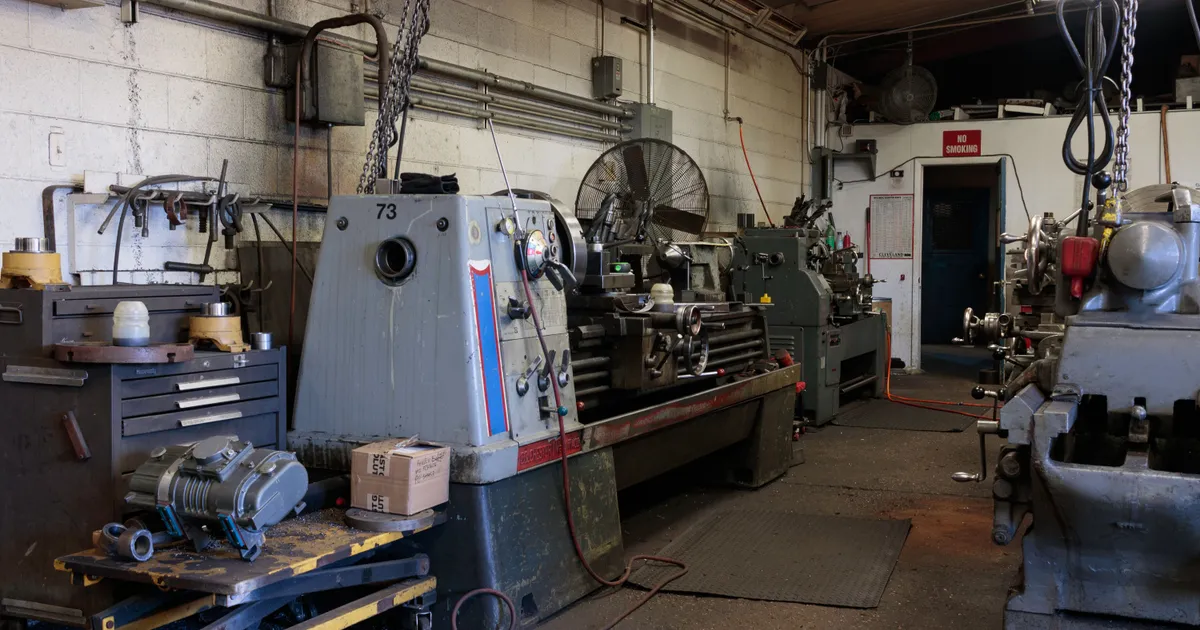
Usted manda un plano y le preguntan qué proceso necesita. Si nunca ha estado en un piso de taller, esa pregunta parece imposible de contestar. No lo es: la respuesta está dibujada en el plano que tiene en la mano. Lo que decide entre torno y fresado no es el material ni la cantidad, es la forma de la pieza.
En el torno gira la pieza y la herramienta está quieta. En la fresadora gira la herramienta y la pieza está quieta. Esa sola diferencia ordena casi todo el trabajo de un taller de maquinado.
Como la pieza gira, el torno solo puede generar formas que son iguales en todo el contorno alrededor de un eje: diámetros, conos, ranuras circulares, roscas. Como la herramienta gira y se pasea sobre la pieza, la fresadora puede generar caras planas, escalones, cajas, barrenos fuera de centro y contornos con la forma que se quiera.
Por eso la pregunta no es «qué máquina es mejor», sino «qué forma tiene la pieza que tiene enfrente».
Si su pieza podría hacerse girando un perfil alrededor de una línea, es de torno. Las que más entran al taller:
Una pista rápida: si la pieza gira cuando la máquina trabaja, casi seguro también giró cuando se fabricó. Puede ver el alcance en el servicio de torno.
Si su pieza tiene caras planas que no son perpendiculares a un solo eje, o barrenos repartidos en un patrón, es de fresado. Lo habitual:
También entran aquí las piezas redondas cuyo trabajo real está fuera del eje: una brida cuya única complicación es el patrón de barrenos es, en la práctica, trabajo de fresado. El detalle está en fresado y centro de maquinado CNC.
Es más común de lo que parece, y no significa que el trabajo sea el doble. Significa que la pieza pasa por dos puestas a punto:
El orden casi siempre es el mismo: primero el proceso que define la referencia de la pieza y quita más material, después el que trabaja sobre esa referencia. En un eje con cuñero, primero el torno (que deja el diámetro sobre el que se apoya todo) y luego el fresado. En una placa con alojamiento, primero se dejan planas y a escuadra las caras que sirven de apoyo, y después se hace el hueco.
Ese orden importa, porque el segundo proceso se monta sobre lo que dejó el primero. Si se invierte, hay que volver a referenciar la pieza y se pierde el trabajo hecho.
No hace falta interpretar el plano como un tornero. Tres señales bastan:
Si la pieza no tiene plano, la muestra física responde lo mismo: gírela en la mano y vea si su contorno cambia. Qué mandar en cada caso está en cómo mandar un plano para cotizar.
No pasa nada. La cotización sale igual.
Cuando llega un plano pidiendo torno para una pieza que es de fresado, en el taller no rebotamos la solicitud: revisamos la geometría, definimos el proceso que de verdad le toca y se lo decimos en la respuesta, con el porqué. El proceso es una decisión nuestra, no un requisito que usted tenga que acertar para poder cotizar.
Lo que sí conviene mandar bien es lo otro: qué hace la pieza en la máquina, el material, la cantidad y para cuándo. Eso no lo podemos deducir del dibujo.
El rectificado no compite con el torno ni con el fresado: va después de cualquiera de los dos, cuando la pieza necesita una planitud, un acabado o un ajuste que el corte no deja por sí solo. Un asiento de balero en una flecha torneada, o la cara de apoyo de una placa fresada, son los dos casos típicos.
Conviene decirlo desde el principio, porque cambia cómo se maquina la pieza antes: si sabemos que una zona va rectificada, la dejamos con el material justo. Cuándo hace falta y cuándo es gasto de más está en rectificado después del maquinado.
Cuando entra un plano o una muestra, lo primero que miramos es la forma: si la pieza gira sobre un eje o si se apoya sobre caras. Eso define el proceso principal. Después buscamos lo que se sale de esa forma —un cuñero, un patrón de barrenos, una cara plana en una pieza redonda— y eso define el segundo proceso y el orden de las puestas a punto.
Con el proceso ya definido viene la segunda decisión, que es otra distinta: si conviene hacerlo en máquina convencional o en CNC. Eso ya no lo decide la geometría, lo deciden la cantidad y la repetición; lo explicamos en torno CNC o convencional. Si ya sabe que su pieza es de torno, ahí está cuándo conviene cada uno.
Da igual que pida una pieza para validar o la serie completa: la pieza se estudia igual. Lo que cambia con la cantidad no es el proceso, es la máquina que conviene.
Mande el plano o la muestra sin preocuparse por acertar el proceso: díganos qué hace la pieza en la máquina, en qué material la quiere, cuántas piezas necesita y para cuándo. Puede revisar antes el detalle del servicio de torno y del fresado CNC, o mandarlo directamente para cotizar. Le decimos qué proceso conviene y en cuánto tiempo se la entregamos.
¿Le resultó útil? Añada Maquinados López como fuente preferida y verá nuestras publicaciones más a menudo en su Búsqueda de Google.
Añadir como fuente preferida en GoogleAdjúntelo en el formulario y le cotizamos en horario laboral: Lunes a viernes, 8:00 a 17:00.
Artículos relacionados
La diferencia no es la máquina: es la cantidad y la complejidad de la pieza. Así decidimos en el taller entre torno CNC y torno convencional.
Qué es una refacción crítica, cómo identificarla en su planta y qué piezas conviene tener ya maquinadas en almacén antes de que la línea se detenga.