Torno 7 de septiembre de 2026
Torno o fresado: qué proceso le toca a su pieza
La geometría manda: piezas de revolución van a torno y piezas prismáticas a fresado. Cómo leerlo en su plano y cuándo la pieza lleva los dos procesos.
Torno
· Maquinados López
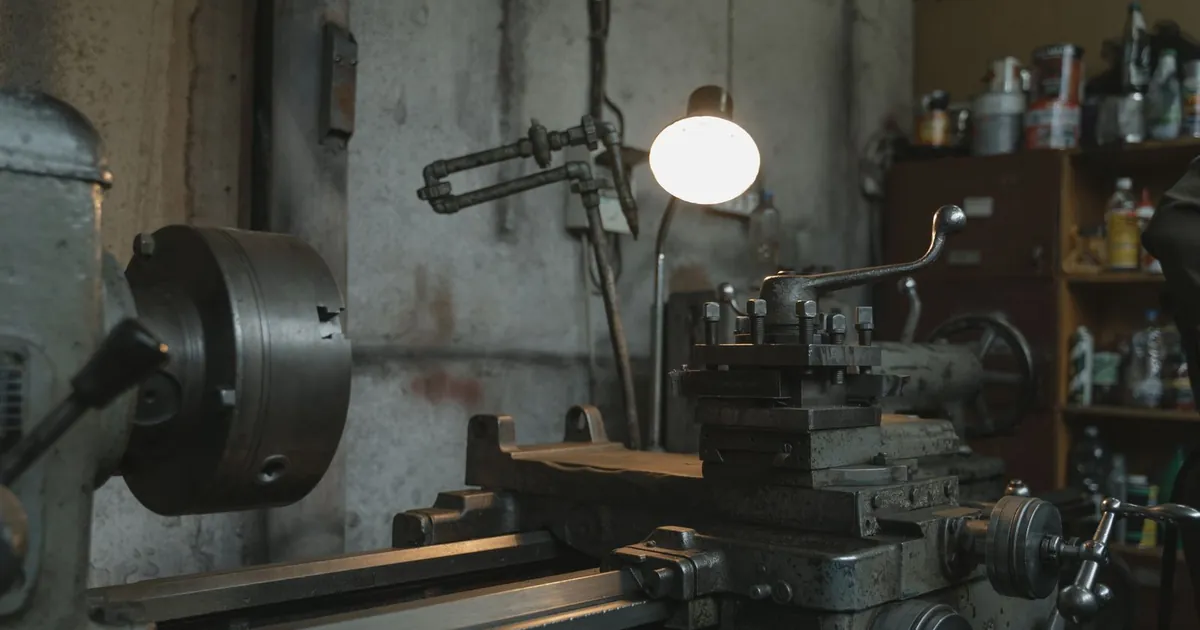
La pregunta no es qué máquina es mejor: es cuál conviene para la pieza que tiene enfrente. El torno CNC y el torno convencional resuelven trabajos distintos, y en el taller decidimos entre uno y otro según la cantidad, la complejidad y el tiempo que tiene.
Un torno convencional lo opera un tornero que mueve los carros a mano, guiado por el plano y la experiencia. Un torno CNC sigue un programa: repite la misma trayectoria, pieza tras pieza, sin variación. Los dos maquinan acero, aluminio, bronce o plástico técnico; lo que cambia es cómo se llega al resultado.
El torno convencional es la mejor opción cuando:
Es el camino más rápido para piezas únicas, sobre todo en refacciones de mantenimiento donde la máquina de la planta no puede esperar.
El torno CNC gana cuando:
Una vez programada, la máquina repite la pieza con la misma exactitud en la primera y en la última unidad del lote.
Programar un torno CNC toma tiempo antes de maquinar la primera pieza: hay que preparar el programa, montar las herramientas y validar la primera pieza contra el plano. Ese tiempo se reparte entre todas las piezas del lote, así que entre más piezas, menor el costo por unidad. Para una pieza sola, ese mismo tiempo de preparación no se alcanza a repartir, y el torno convencional resulta más conveniente.
En torno convencional atendemos, sobre todo, bujes, flechas cortas y piezas de reposición para una sola máquina que se detuvo. En torno CNC entran los lotes de piezas repetitivas para una línea de producción, o piezas con varias operaciones que conviene dejar programadas para pedidos futuros del mismo cliente.
Cuando recibimos un plano o una muestra, lo primero que preguntamos es cantidad y fecha. Con esos dos datos, y la geometría de la pieza, definimos qué torno conviene. No es una decisión que le corresponda adivinar al cliente: se la resolvemos nosotros al cotizar, y se la explicamos si tiene dudas.
Hay piezas, además, que combinan procesos: pasan primero por torno y después por fresado para las caras planas o las cuerdas que el torno no alcanza.
No hace falta que usted decida entre CNC y convencional antes de cotizar. Basta con mandar el plano o la muestra, decir la cantidad de piezas y la fecha en que las necesita. Con esos datos, en el taller evaluamos la geometría y le decimos qué proceso conviene, y por qué, antes de dar el precio final.
Hay piezas donde conviene desbastar en torno convencional y terminar en CNC, o al revés, según qué parte de la pieza necesita más precisión de repetición y cuál se resuelve más rápido a mano. Esta combinación es más común de lo que parece, sobre todo en piezas de mantenimiento donde una parte de la geometría es estándar y otra es particular de esa máquina.
En el taller hacemos desde la pieza única hasta la serie que se repite, y cada extremo tiene su máquina. En la refacción urgente o de una sola unidad, el torno convencional suele ser la opción más rápida y más barata. Cuando la pieza se repite, pedido tras pedido, el torno CNC es el que sostiene la misma medida en todo el lote.
Si tiene un plano o una muestra, puede ver el detalle del servicio de torno o mandarlo directamente para cotizar. Le decimos qué proceso conviene y en cuánto tiempo se la entregamos.
¿Le resultó útil? Añada Maquinados López como fuente preferida y verá nuestras publicaciones más a menudo en su Búsqueda de Google.
Añadir como fuente preferida en GoogleAdjúntelo en el formulario y le cotizamos en horario laboral: Lunes a viernes, 8:00 a 17:00.
Artículos relacionados
La geometría manda: piezas de revolución van a torno y piezas prismáticas a fresado. Cómo leerlo en su plano y cuándo la pieza lleva los dos procesos.
Qué es una refacción crítica, cómo identificarla en su planta y qué piezas conviene tener ya maquinadas en almacén antes de que la línea se detenga.