Refacciones 27 de agosto de 2026
Ingeniería inversa: cuando la pieza se rompió y no hay plano
Cómo levantamos las medidas de una pieza rota o gastada para volver a fabricarla sin plano: el camino más común en refacciones de mantenimiento.
Refacciones
· Maquinados López
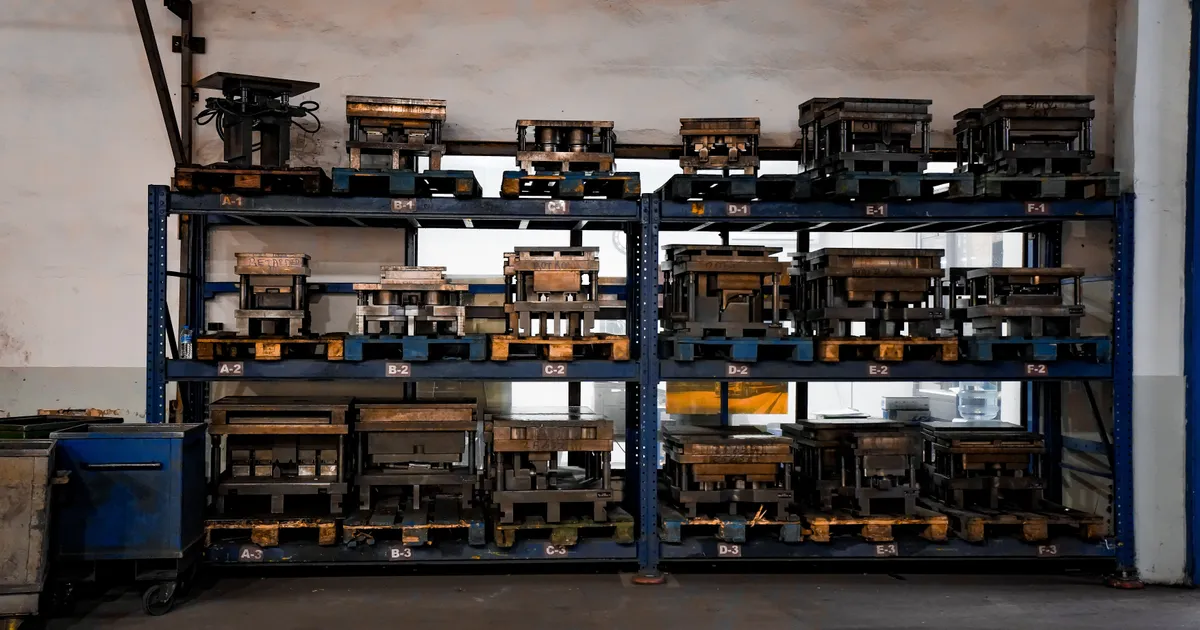
Casi todas las plantas descubren cuál era su refacción crítica el día que se rompe. Para entonces ya no hay plano, el fabricante contesta en dos semanas y la línea está parada. La lista de refacciones críticas es el trabajo que evita ese día, y se arma con calma, cuando todo está funcionando.
Una refacción crítica es la pieza que detiene la producción cuando falla y que no se consigue en el día. Esas dos condiciones tienen que cumplirse juntas: una pieza cara que se surte en la tienda de al lado no es crítica, y una pieza barata que solo fabrica el proveedor original en otro país sí lo es.
Por eso la lista no se arma por precio ni por tamaño. Se arma por consecuencia: qué se detiene si esa pieza se rompe, y cuánto tarda en llegar la de repuesto.
No hace falta un estudio: la información ya está en el taller y en la bitácora de mantenimiento. Hay tres lugares donde aparecen casi todas.
Revise los paros del último año y anote qué pieza los provocó. Las que se repiten son las primeras candidatas, sobre todo si el paro duró más de un turno esperando la refacción. Una pieza que falló tres veces va a fallar una cuarta.
Bujes, casquillos, guías y postizos se gastan por diseño: es su trabajo. El problema no es que se gasten, sino que muchas no tienen surtidor cerca, porque son particulares de esa máquina. Si su comprador tarda días en encontrar quién la vende, esa pieza pertenece a la lista.
Máquinas de veinte o treinta años que siguen produciendo bien, con fabricantes que cambiaron de modelo o desaparecieron. Ahí no hay original que esperar, y toda refacción de esa máquina es crítica por definición. Es el escenario habitual del maquinado por muestra, como explicamos en ingeniería inversa cuando no hay plano.
Conviene tener fabricadas las piezas de geometría sencilla, particulares de su máquina y sin surtido rápido. Son las que un torno y una fresadora resuelven todos los días:
Guardar de más también cuesta. No conviene fabricar lo que se compra hecho y llega pronto:
Este es el paso que más tiempo ahorra y el que casi nadie hace: llevar al taller una muestra sana de la pieza crítica, no la rota. Con la pieza completa y sin desgaste, las medidas salen limpias a la primera y no hay que reconstruir cotas perdidas.
De ahí salen tres cosas que se quedan guardadas y no caducan:
Cuando la pieza se rompa, no hay que buscar nada: se manda la orden y se maquina. Si el paro le llega antes de tener esto hecho, el camino corto está en qué mandar al taller cuando la refacción es urgente.
Fabricar una sola pieza y fabricar tres cuesta casi lo mismo en preparación: el tiempo de montar el material, poner las herramientas y ajustar la máquina se hace una vez. Lo que se suma después es el maquinado de cada pieza, que es la parte menor del trabajo en piezas sencillas.
Por eso, cuando ya se va a fabricar una refacción crítica, tiene sentido pedir dos o tres: una entra a la máquina y las demás se quedan en el estante ya pagadas al costo repartido. En el taller no hay lote mínimo, así que la decisión es suya y no del pedido.
Al fabricar también se puede corregir lo que fallaba. Si la pieza original se gasta cada pocos meses, es momento de proponer un material equivalente más resistente o ajustar una medida, algo que con la refacción de catálogo no se puede hacer. Cómo se elige ese material lo explicamos en qué material pedir para una refacción.
Una lista de refacciones críticas se vuelve inútil en un año si nadie la toca. La forma más simple de mantenerla es no hacerlo en una junta, sino después de cada paro:
Cuando un jefe de mantenimiento nos llega con una lista larga, lo primero que hacemos no es cotizar todo. Preguntamos qué se detiene con cada pieza y cuánto tarda hoy en conseguirse. Con esas dos respuestas, la lista se ordena sola: arriba quedan las que paran una línea y no tienen surtidor, y esas son las que conviene maquinar primero.
Después separamos lo que hay que fabricar de lo que conviene comprar. Si una pieza de su lista se consigue de catálogo y llega rápido, se lo decimos: no tiene caso maquinarla, aunque estemos dejando de vender esa pieza. Y del resto arrancamos por las que tengan muestra sana disponible, porque son las que salen bien a la primera.
Para plantas que trabajan así, tener el plano y la cotización guardados es la diferencia entre un paro de horas y uno de días. Puede ver cómo acompañamos ese trabajo en refacciones y mantenimiento industrial.
Mándenos su lista, aunque sea a mano y sin planos: con las muestras sanas o los planos empezamos a levantarlas. Puede revisar antes el detalle de pieza a la medida e ingeniería inversa o mandar todo directamente para cotizar. Le decimos qué conviene maquinar, qué conviene comprar y en cuánto tiempo se lo entregamos.
¿Le resultó útil? Añada Maquinados López como fuente preferida y verá nuestras publicaciones más a menudo en su Búsqueda de Google.
Añadir como fuente preferida en GoogleAdjúntelo en el formulario y le cotizamos en horario laboral: Lunes a viernes, 8:00 a 17:00.
Artículos relacionados
Cómo levantamos las medidas de una pieza rota o gastada para volver a fabricarla sin plano: el camino más común en refacciones de mantenimiento.
Esperar la refacción del fabricante o mandarla maquinar: cómo decidirlo por plazo, cantidad, material y uso de la pieza, y en qué casos no conviene fabricarla.