Refacciones 27 de agosto de 2026
Ingeniería inversa: cuando la pieza se rompió y no hay plano
Cómo levantamos las medidas de una pieza rota o gastada para volver a fabricarla sin plano: el camino más común en refacciones de mantenimiento.
Fresado
· Maquinados López
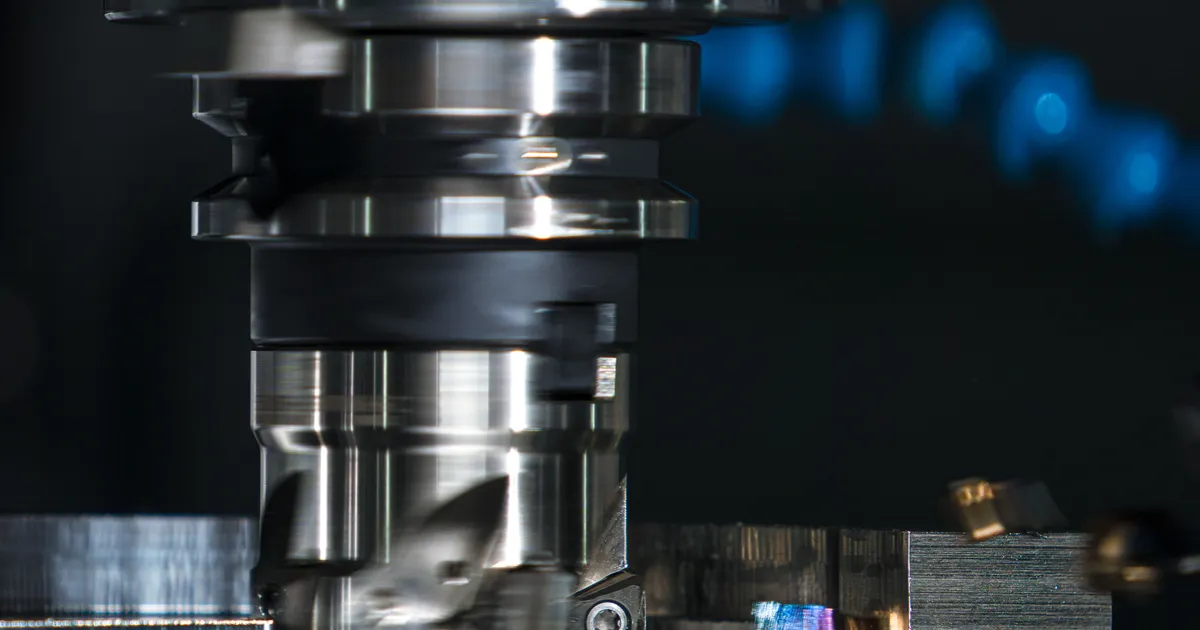
Una fresadora CNC de 3 ejes resuelve la mayoría de las piezas prismáticas de mantenimiento y de lote corto: placas, bloques, bases, soportes y alojamientos. El cuarto eje hace falta cuando la pieza tiene caras o barrenos alrededor de un mismo centro, y el quinto cuando hay superficies curvas o caras en ángulo que no se alcanzan desde arriba ni girando la pieza sobre un solo eje.
La pregunta útil no es cuántos ejes tiene la máquina, sino cuántas veces hay que sujetar la pieza para terminarla. En nuestro taller de Querétaro trabajamos con un centro de maquinado vertical Baoji VMC850B de 3 ejes y una fresadora convencional, y con esa pregunta decidimos cada pieza.
La diferencia está en desde cuántas direcciones llega la herramienta a la pieza sin soltarla:
Cada eje de más permite terminar más caras en una sola sujeción. No hace la pieza más precisa por sí mismo: lo que cambia es cuántas veces hay que montarla.
En una fresadora vertical, X es el movimiento a lo largo de la mesa, Y el movimiento hacia el operador y de regreso, y Z el movimiento vertical del husillo, que da la profundidad. Esos tres son lineales.
Los ejes que giran se nombran A, B y C, según sobre cuál de los lineales giran: A gira alrededor de X, B alrededor de Y y C alrededor de Z. Una máquina de 4 ejes suele tener una mesa rotativa en A; una de 5 ejes combina dos giros, por ejemplo A y C con una mesa basculante. Cuando lea la ficha de una máquina o el plano de un proveedor, esas letras le dicen qué movimientos tiene.
Una fresadora de 3 ejes es la herramienta natural para piezas cuyo trabajo está, sobre todo, en una o dos caras:
En nuestro servicio de fresado CNC son el trabajo de todos los días. Si la pieza tiene operaciones en varias caras, también se hace a 3 ejes: se termina una cara, se voltea la pieza, se vuelve a poner en cero y se trabaja la siguiente.
El cuarto eje compensa cuando la pieza tiene trabajo repartido alrededor de un mismo centro:
En una pieza única, esas operaciones se pueden hacer a 3 ejes con varios montajes. En un lote de cientos, el cuarto eje ahorra un montaje en cada pieza, y ese ahorro se multiplica.
Hay piezas que no se pueden hacer bien a 3 ejes, por muchos montajes que se hagan. Son las que tienen:
Dentro del 5 ejes hay dos formas de trabajar. En el 3+2 la máquina inclina la pieza, la deja fija en ese ángulo y corta como una de 3 ejes; sirve para caras en ángulo. En el 5 ejes simultáneo los cinco ejes se mueven a la vez mientras corta; es lo que exige una superficie curva continua. Muchas piezas que se piden «a 5 ejes» en realidad necesitan solo el 3+2, o incluso 3 ejes con un montaje más.
Si su pieza tiene superficies de forma libre o ángulos compuestos, se lo decimos al revisar el plano: no la vamos a forzar en una máquina de 3 ejes.
Cada vez que la pieza se suelta y se vuelve a sujetar hay trabajo que no es corte: montar la pieza, alinearla, ponerla en cero y verificar la primera operación de esa cara. Ese tiempo es el que entra como preparación en una cotización, igual que explicamos en qué se paga en una cotización de maquinado.
En una pieza única o un lote corto, dos o tres montajes en una máquina de 3 ejes suelen salir más baratos que pagar la hora de una máquina de 5 ejes y su programación. En una serie larga, la cuenta cambia: el montaje que se ahorra en cada pieza termina pesando más que la diferencia de máquina.
Pongamos una placa base de acero para una máquina de la línea, con este trabajo según el plano:
A 3 ejes se resuelve en cuatro montajes: uno por cada cara con trabajo. Con un cuarto eje que gire la placa, la cara superior y los dos costados podrían salir en una sola sujeción, y quedarían dos montajes. A 5 ejes no se gana más, porque ninguna operación está en ángulo ni es una superficie curva.
Si se piden dos placas, los cuatro montajes a 3 ejes son la opción lógica: el programa se reutiliza y la máquina ya está lista. Si se piden quinientas al año, conviene hablar de un herramental que sujete varias placas a la vez o de un cuarto eje. Haga la misma cuenta con su pieza: cuente las caras con trabajo y las que están en ángulo.
En un torno los ejes se nombran distinto. Z es el movimiento a lo largo de la pieza y X el que entra hacia el centro, el que da el diámetro. Los tornos con herramienta motorizada añaden un eje C, que gira el husillo a posiciones exactas para barrenar o fresar caras, y algunos tienen además un eje Y para hacer esas operaciones fuera del centro.
Si la pieza es de revolución, el primer paso es decidir si va a torno o a fresadora, algo que explicamos en torno o fresado: qué proceso le toca a su pieza. Muchas piezas pasan por las dos máquinas: el torno da los diámetros y la fresadora las caras planas y los barrenos laterales. El mapa completo de procesos está en la guía de procesos de maquinado.
Una máquina de 5 ejes es una inversión de otra escala. StyleCNC, fabricante de máquinas, situaba en su guía de compra actualizada en julio de 2026 los centros de 3 ejes industriales entre 50,000 y 200,000 dólares, y los de 5 ejes de producción entre 200,000 y más de 500,000. A eso se suma el programa CAM y quien sepa usarlo.
Para una planta del Bajío que necesita piezas de mantenimiento o lotes cortos, comprar la máquina rara vez compensa: lo que necesita es un taller que le diga cuántos montajes lleva su pieza y si de verdad pide más de 3 ejes. Para eso basta con el plano en PDF o el modelo en archivo STEP, que deja ver la geometría completa y las caras en ángulo.
Mande el plano o tráiganos la pieza y le decimos si la hacemos, en cuántos montajes y en qué plazo. Si tiene dudas sobre qué incluir, revise cómo mandar un plano para cotizar, o pase directo a cotizar su pieza.
¿Le resultó útil? Añada Maquinados López como fuente preferida y verá nuestras publicaciones más a menudo en su Búsqueda de Google.
Añadir como fuente preferida en GoogleAdjúntelo en el formulario y le cotizamos en horario laboral: Lunes a viernes, 8:00 a 17:00.
Artículos relacionados
Cómo levantamos las medidas de una pieza rota o gastada para volver a fabricarla sin plano: el camino más común en refacciones de mantenimiento.
Esperar la refacción del fabricante o mandarla maquinar: cómo decidirlo por plazo, cantidad, material y uso de la pieza, y en qué casos no conviene fabricarla.